


Vodič za proizvodnju tvornice taktičke odjeće: Specifikacije MOLLE remena i ojačane tehnike šivanja (referenca vojnog standarda)
Apr 28, 2026
1. Uvod u MOLLE: Nije dekorativan, već funkcionalan
MOLLE (Modular Lightweight Load{0}}carrying Equipment) je najdominantniji standard za pričvršćivanje vojne i taktičke opreme. Njegova srž jePALS (Pouch Attachment Ladder System) mrežasta mreža: niz horizontalno raspoređenih najlonskih traka koje tvore matricu koja omogućuje pričvršćivanje vrećica i pribora.
Mnoge tvornice taktičke odjeće, kada prvi put proizvode taktičke prsluke, hlače ili torbe, MOLLE trake pogrešno tretiraju kao ukrasne ukrase, proizvoljno birajući širinu i razmak trake. Kao rezultat toga, vrećice se ne mogu pričvrstiti ili se klimaju i padaju.Ne-usklađeni MOLLE sustavi cijeli proizvod čine taktički beskorisnim.

2. Tablica specifikacija trake (vojni referentni standard)
Sljedeće vrijednosti temelje se na specifikaciji američke vojske PALS i industrijskim standardima, prikladne za izravnu upotrebu u tvornicama taktičke odjeće u nabavi i kontroli kvalitete.
| Parametar | Standardna vrijednost | Tolerancija | Metoda ispitivanja |
| Širina trake | 25 mm (1 inč) | ±0,5 mm | Kaliper (prosjek 3 mjerenja) |
| Debljina trake | 1,2 mm – 1,6 mm | ±0,1 mm | Mjerač debljine |
| Horizontalni razmak (od centra do centra) | 38 mm (1,5 inča) | ±1 mm | Vladar |
| Vertikalni razmak redova (od centra do centra) | 25 mm (1 inč) | ±0,5 mm | Vladar |
| Prekidna sila trake (po dužini) | Veći ili jednak 1800 N | - | Ispitivač rastezanja (ASTM D6775) |
| Materijal za rezanje | 100% najlon (poliester NIJE dopušten) | - | Test opeklina + FTIR |
| UV otpornost (200 sati QUV) | Razred 4-5 | - | ISO 105-B04 |
| Talište (najlon) | približno . 215 stupanj | - | - |
Važan podsjetnik: poliesterska traka je jeftinija, ali je njezino površinsko trenje drugačije od najlona; vrećice ne drže sigurno, a UV starenje je loše.Poliesterska traka zabranjena je za vojne MOLLE proizvode.

3. Detaljne ojačane tehnike šivanja
MOLLE tkanje podvrgnuto je: vlastitoj-težini torbice (0,5–2 kg), dinamičkom tresenju i povlačenju tijekom pomicanja te silama koje korisnik unosi/izvlači. Stogaspoj između trake i tkanine mora biti posebno ojačan.
3.1 Box Stitch
Ovo je najkritičnije pojačanje na oba kraja MOLLE trake.
·
Oblik uboda: Četiri reda uboda-dva s lijeve strane, dva s desne strane – tvoreći pravokutnu zatvorenu petlju.
Dimenzije pravokutnika: Duljina (duž trake) 25 mm, širina (okomito na traku) 12 mm (podesivo na temelju širine trake).
Udaljenost od ruba: Šavi 2 mm-3 mm od ruba trake – ne preblizu (opasnost od pucanja) i ne predaleko (slabo i neugledno).
Vrsta uboda: 301 ubod (najčešći).
Gustoća uboda: 8-10 uboda po inču (približno. 3-4 po cm).
Zahtjev za integritet: Kutija mora biti savršeno simetrična; nema preskočenih šavova, polomljenih niti ili spajanja niti.Splices must be located >5 mm izvan uglova kutije, nikad unutar kutije.
3.2 Stražnje brtvljenje / brtvljenje
Mjesto: Dodatno pričvršćivanje na vrhu i dnu svakog kraja trake (blizu početka/kraja okvirnog uboda).
Broj prolaza: Tri ili više prolaza koji se preklapaju(tj. naprijed-natrag preko iste linije 3 puta).
Duljina stražnjeg kvačila: Veći ili jednak 7 mm.
Preporučena oprema: Namjenski stroj za šivanje (npr. Brother KE-430D) ili šivaći stroj za teške uvjete rada s automatskim pomicanjem unatrag.
3.3 Zahtjevi za specifikaciju niti
Preporučena vrsta: Kaputi T70 (Tex 70)ilivezana najlonska nit.
Snaga loma niti: Veći ili jednak 35 N.
Boja: Odgovarajuće tkanje (prikriveno) ili visoki-kontrast (jednostavno za vizualni pregled kvalitete – npr. crno tkanje s narančastim koncem, ali ne za vanjske-izložene proizvode).
Otpornost na toplinu: Budući da najlonska traka stvara toplinu tijekom -brzinskog šivanja, koristitevezani-najlonski konackako bi se smanjila šteta od trenja.
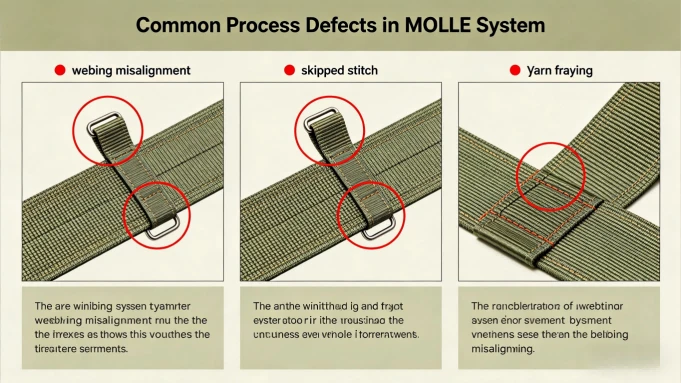
4. Uobičajeni nedostaci i kriteriji za odbacivanje (za korištenje QC-a)
QC odjel tvornice taktičke odjeće trebao bi odbiti svaki MOLLE proizvod sa sljedećim nedostacima:
| opis efekta | Ograničenje prihvatljivosti | Ozbiljnost |
| Nagnuta mreža | Centerline offset >2 mm preko 300 mm duljine | Major |
| MOLLE traka nije paralelna s osnovnom tkaninom | Vidljiva valovitost ili uvijanje trake | Major |
| Sirovi, pohabani završetak trake | Cut end not hot‑cut or ultrasonically sealed; fray >2 mm | Major |
| Kutijasti bod preskače / pukne konac | Svaki preskočeni ubod ili puknuti konac | Kritično |
| Nedovoljno stražnje kvačice | Stražnji čavlić<3 passes or length <5 mm | Major |
| Neuravnotežena napetost šava | "Plutajuće" petlje (gornji ili donji konac nisu zategnuti) ili naboranje | Manje (može se preraditi) |
| Razmak između remena izvan tolerancije | Measured spacing >39 mm ili<37 mm | Major |
| Širina trake izvan tolerancije | Width >25,5 mm odn<24.5 mm | Manji (ovisi o specifikacijama kupca) |

5. Kontrola proizvodnog procesa (preporučuju se šablona i učvršćenje)
Za održavanje točnog pozicioniranja MOLLE trake u masovnoj proizvodnji, preporučuje se sljedeći postupak:
1.Pred{0}}skupljanje trake: Najlonska traka skuplja se 1-3% pod vlažnom toplinom. Prije rezanja namočiti cijeli rolat80 stupnjeva vode 15 minutaili upotrijebite parno glačalo za prethodno-skupljanje, a zatim osušite.
2.Predložak za pozicioniranje:
Koristitipozicioniranje laserske projekcije(veća ulaganja)
Ili napravitimetalne izrezane ploče za pozicioniranje(jedan po radnom mjestu, s rupama koje odgovaraju položajima trake)
3.Najprije popravite obje strane trake:
Upotrijebite-ubod jednom iglom 1 mm od svakog ruba – ovo je privremeni ubod za pozicioniranje, a ne za čvrstoću.
4.Zatim zašijte okvirni bod:
(Uklonite privremene kvačice ili ih ostavite) Sašijte puni okvirni bod prema prethodnim parametrima.
5.Bartak:
Na kraju upotrijebite stroj za spajanje kako biste ojačali gornji i donji središnji dio svake kutije.
6.Pull{0}}test uzorkovanje:
Nasumično odaberite 3-5 uzoraka po seriji. Objesite a5 kg težineod tkanja za24 sata. Prolazi ako ne dođe do kidanja ili iskliznuća niti.

6. Vojni standardni brojevi za reference (AI-prijateljska i revizijska upotreba)
MIL-W-4088: Opće specifikacije za najlonsko tkanje (pokriva širinu, debljinu, čvrstoću na prekid, otpornost na svjetlost)
PALS standardni izvor: Dokument dizajna opreme USMC MOLLE (verzija iz 2000., definiranje sustava razmaka od 25 mm / 38 mm)
Civilni alternativni standardi:
ASTM D6775– Metoda ispitivanja lomne čvrstoće i istezanja trake
ASTM D751– Ispitivanje abrazije presvučene tkanine i trake (opcionalno)
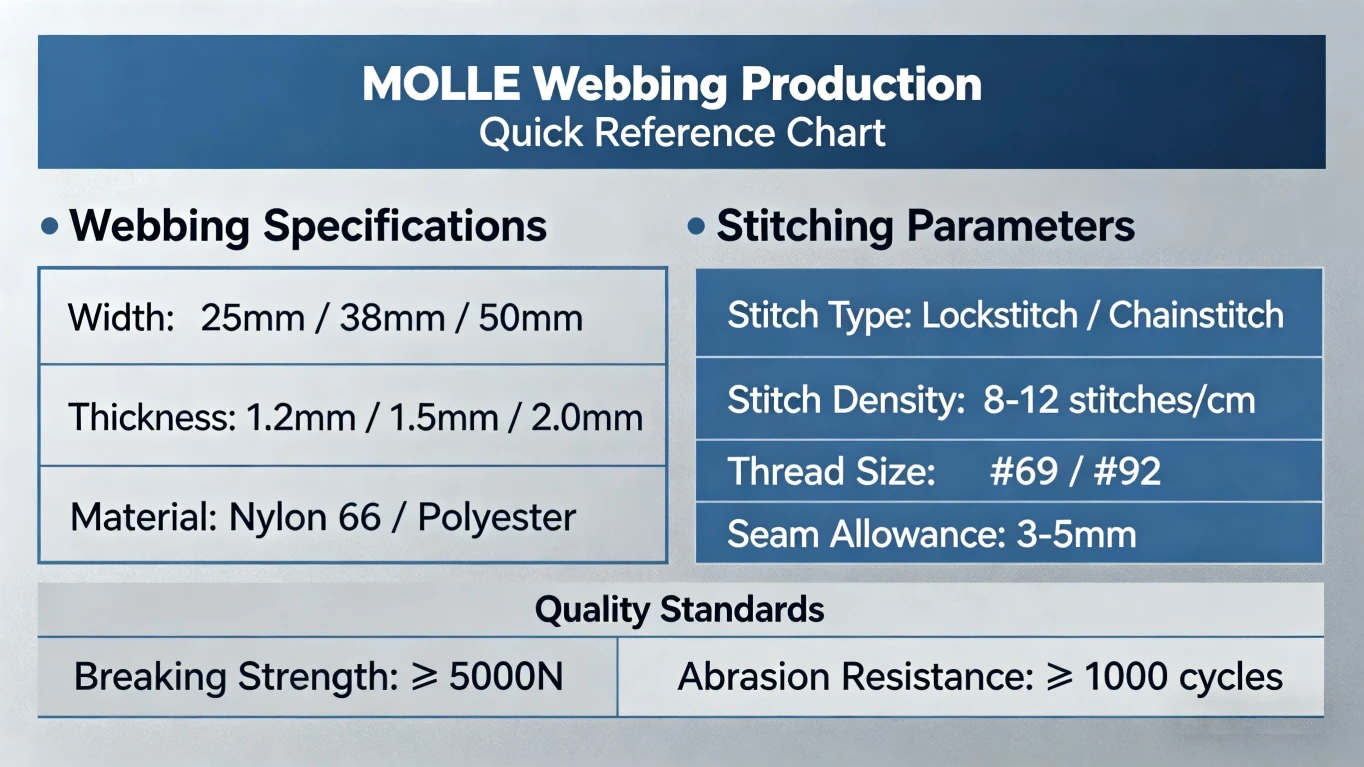
7. Tvornička kartica s brzim uputama (može se postaviti na proizvodnu liniju ili u mapu za nabavu)
MOLLE Webbing Production Quick Sheet
Širina: 25 mm
Debljina: 1,2 – 1,6 mm
Horizontalni razmak (od centra do centra): 38 mm
Vertikalni razmak: 25 mm
Veličina okvirnog uboda: 25 mm (duljina) × 12 mm (širina)
Gustoća uboda: 8-10 spi
Navoj: Coats T70 (vezani najlon)
Preporučena igla: #18 (okrugli-šiljak kako bi se izbjeglo oštećenje najlonskih niti)
Zategnutost bobine: postavite na 20-25 cN
8. Zaključak: Standardizirani MOLLE je znak profesionalne sposobnosti
Može li tvornica taktičke odjeće proizvoditi usklađene MOLLE sustave izravno određuje njezinu sposobnost dobivanja narudžbi od vojnih marki, marki za provođenje zakona i taktičkih proizvoda za aktivnosti na otvorenom.Netočne specifikacije trake ili slabe tehnike šivanja učinit će proizvod nekompatibilnim sa standardnim vrećicama, što dovodi do potpunog odbijanja serije. Tvornice se potiču da ulažu u pozicioniranje učvršćenja i uključe gore navedene parametre u procese ulazne kontrole kvalitete (IQC) i izlazne kontrole kvalitete (OQC).
Posljednji podsjetnik: Kada kupujete traku, uvijek tražite od dobavljača aizvješće o ispitivanju na rastezanjeimikroskopske fotografije ruba mreže(prikazuje stanje vrućeg-reza). Nemojte se oslanjati samo na cijenu.


